Изобретение относится к переработки натрийсодержащих полиминеральных руд, в частности, для получения нахколита (NaHCO3) из жидких отходов алюминиевого производство.
Известен способ переработки полиминеральных руд, по которому руду растворят в обратных щелоках, а нерастворимый остаток подвергают флотации с дальнейшим растворением флотоконцентрата и возвращением полученного щелока в цикл кристаллизации соединения [1].
Недостатками способа являются низкое содержание компонентов в нерастворимом остатке отходов, сложность технологической схемы, и равновесные фазы в составе отходов не определено.
Наиболее близким к предлагаемому по технической сущности и достигаемому эффекту является способ переработки калийсодержащих полиминеральных руд путём растворения их в горячих оборотных щелоках с отделением нерастворимого остатка. Нерастворимый остаток руды охлаждают хвостовым щелоком, и затем, обрабатывают большим количеством воды при 18-25 0С в течении 2-3 минут с целью выделения из остатка хлористого калия [2].
Недостатками указанного способа является невысокий выход вещества и большой расход щелока.
Целью настоящего изобретения является получения нахколита из жидких отходов алюминиевого производства, содержащего сульфаты, карбонаты, гидрокарбонаты натрия.
Поставленная цель достигается тем, что при переработке натрийсодержащих полиминеральных руд путём растворения их в горячих оборотных щелоках после отделения нерастворимого его остатка производят термообработку при соотношении ж/т 0.51:0.73 в течение 45-100 мин и температуре 0-50 0С. Щелок от переработки остатка после сгущения, осветления возвращают в исходный маточный раствор.
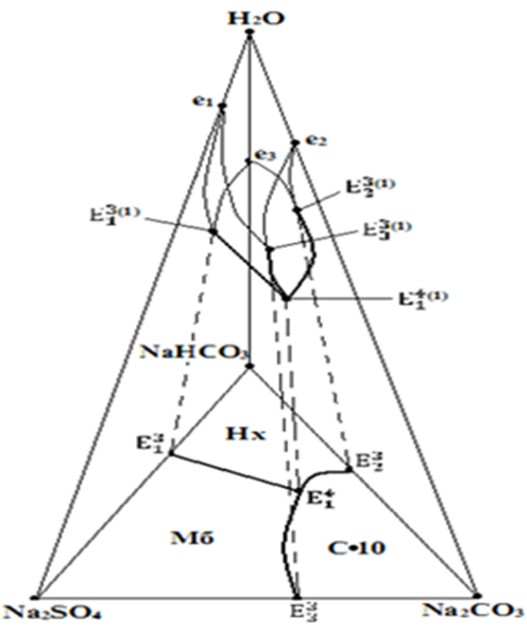
Из диаграммы состояния системы Na2SO4–Na2CO3–NaHCO3–H2O видно, что при 0 0С (фиг. 1) нахколит граничит с фазами мирабилита и декагидрата карбоната натрия и обладает способностью соосаждаться в нонвариантных точках трехкомпонентной поверхности. Следует отметить, что при температуре 25 0С фазовый баланс нахколита изменяется, а с повышением температуры от 0 до 50 0С наблюдается образование новой тронной фазы, которая изменяет строение диаграммы вышеназванной системы (фиг. 2, 3). В результате нахколит граничит с фазами мирабилита и троны, таким образом, они смогут совместно осаждаться в точках обжига трехкомпонентной поверхности. Растворимость показана на геометрических образах системы Na2SO4–Na2CO3–NaHCO3–H2O при 50 0С. Изменение полученных данных прослеживается относительно изотерм 0 и 25 0С. Повышении температуры от 0 до 25 0С растворимость нахколита возрастает от 6,49 до 9,31 мас. %, соответственно, при повышении температуры до 50 0С этот показатель возрастает до 12,70. Сравнивать изменение растворимости солей в нонвариантных точках, где в равновесии находятся три твердые фазы нет возможности т.к. фазовые составы осадков меняются с повышением температуры. В частности, при 50 0С происходит дегидратация декагидрата сульфата натрия (Na2SO4·10H2O) и декагидрата карбоната натрия (Na2CO3·10H2O) до тенардита (Na2SO4) и моногидрата карбоната натрия (Na2CO3·H2O) образуются новые равновесные твёрдые фазы: трона (Na2CO3·NaHCO3·2H2O) и, беркеит (Na2CO3·2Na2SO4). С этой точки зрения, если перекристаллизовать маточный раствор четырехкомпонентной системы, состоящей из сульфатов, карбонатов, гидрокарбонатов натрия, то из него можно выделить 6,21 г нахколита, так как растворимость NaHCO3 при 50 0С. Растворимость этого вещества при 25 и 0 0С составляет 12,7 и 9,31 г соответственно. В результате перекристаллизации осаждается и отделяется 3,16 г NaHCO3.
Пример 1. 25 кг маточный раствор технического сырья, содержащего сульфаты, карбонаты, гидрокарбонаты, натрия обрабатывают при температуре около 0 0С в течение 45 мин щелоками по известному способу. Пульпу сгущают, осветляют насыщенный осадок. Горячий остаток в количестве 13,4725 кг и состава, мас. % Na+ 19,4936, SO42- 14,8176, СО32- 12,8488, НСО3- 6,7608 н. о. 11,5225 вода обрабатывают при температуре от 25 до 0 0С в течении 100 мин. После осветления пульпы раствором этилового спирта и фильтрации получают 13,4775 кг щелока, содержащего, мас. % Na+ 5,9896, SO42- 2,9068, СО32- 3,6792, НСО3- 4,7128 остальное - вода и 9,155 кг нерастворимого осадка, состоящего в основном из нахколита, мирабилита и декагидрата карбоната натрия. Фильтрат возвращают в цикл производства. Общее извлечение нахколита из щелока составляет 51,10 % (см. табл. 1).
Пример 2. 25 кг маточный раствор технического сырья, содержащего сульфаты, карбонаты, гидрокарбонаты, натрия обрабатывают при температуре около 25 0С в течении 45 мин по известному способу. Пульпу сгущают, осветляют насыщенный щелок от остатка. Горячий остаток в качестве 19,15 кг и состава мас. % Na+ 27,7084, SO42- 21,4984, СО32- 18,1696, НСО3- 9,2224 н. о. 5,85 кг вода обрабатывают при температуре 50 до 25 0С в течение 100 мин 5,6725 кг воды. После осветления пульпы раствором этилового спирта и фильтрации получают 13,4775 кг щелока, содержащего мас.% Na+ 19,4936, SO42- 14,8176, СО32- 12,8488, НСО3- 6,7608 и 5,6725 вода и 5,68 кг нерастворимого осадка, состоящего в основном из нахколита, трона, мирабилита и декагидрата карбоната натрия. Фильтрат возвращают в цикл производства. Общее извлечение нахколита из щелока составляет 62,40 % (см. табл. 2).
Пример 3. 25 кг маточный раствор технического сырья, содержащего сульфаты, карбонаты, гидрокарбонаты, натрия обрабатывают при температуре около 50 0С в течение 45 мин. по известному способу. Пульпу сгущают осветляют насыщенный щелок от остатка. Горячий остаток в качестве 19,15 кг и состав мас. % Na+ 27,7084, SO42- 21,4984, СО32- 18,1696, НСО3- 9,2224 н. о. 5,85 кг вода обрабатывают при температуре от 50 до 0 0С в течение 100 мин 14,8275 кг воды. После осветления пульпы раствором этилового спирта и фильтрации получают 14,8275 кг щелока, содержащего мас. % Na+ 5,9896, SO42- 2,9068, СО32- 3,6792, НСО3- 4,7128 и 20,6775 воды и 2,9610 кг нерастворимого осадка при фазовом превращении, состоящего в основном из нахколита, мирабилита и декагидрата карбоната натрия. Фильтрат возвращают в цикл производства. Общее извлечение нахколита из щелока составляет 73,30 % (см. табл. 3).