
Настоящее изобретение имеет отношение к установке (1) для изготовления разделенного на отдельные блоки сердцевинного слоя для впитывающих изделий (А), содержащей множество цилиндрических вращающихся барабанов (2), по меньшей мере один вращающий механизм для вращения барабанов (2) вокруг их центра, по меньшей мере один механизм (3) подачи супервпитывающего полимера (SAP) и по меньшей мере один механизм (4) подачи целлюлозы, установленные на барабане (2) для каждого барабана (2), форму (6), установленную на внешней поверхности каждого барабана (2) для формирования по меньшей мере одного впитывающего слоя (5), вакуумный блок для создания разрежения на внутренней поверхности формы (6) и обеспечения удержания впитывающего слоя (5) в форме (6), по меньшей мере одно устройство определения местоположения для определения положения формы (6), и блок управления, который приспособлен для создания разрежения на внутренней поверхности формы (6) с использованием упомянутого вакуумного блока при получении информации от упомянутого устройства определения местоположения о том, что форма (6) находится в первом положении, в котором она совмещена с механизмом (3) подачи супервпитывающего полимера (SAP) и механизмом (4) подачи целлюлозы, и который выполнен так, чтобы уменьшать или прекращать образование упомянутого разрежения после получения информации о том, что форма (6) находится в выбранном втором положении.
УСТАНОВКА ДЛЯ ИЗГОТОВЛЕНИЯ РАЗДЕЛЕННОГО НА ОТДЕЛЬНЫЕ БЛОКИ СЕРДЦЕВИННОГО СЛОЯ ДЛЯ ВПИТЫВАЮЩИХ ИЗДЕЛИЙ
 Открыть изображение ↗
Сведения о документе ▾
- (11) TJ Номер документа
- 1409
- (13) Код типа документа
- PP
- (51) МПК
- A 61 F 3/532, A 61 F 13/15
- (45) Дата публикации
- 04.08.2023
- Статус
- Действует
Заявка ▾
- (21) Рег. номер заявки
- 2101578
- (22) Дата подачи заявки
- 31.12.2018
Лица ▾
- (71) Заявитель(и)
- ЕВЯП САБУН ЯГ ГЛИСЕРИН САНАЙИ ВЕ ТИДЖАРЕТ АНОНИМ ШИРКЕТИ (TR)
- (72) Автор(ы)
- ЕВЯП САБУН ЯГ ГЛИСЕРИН САНАЙИ ВЕ ТИДЖАРЕТ АНОНИМ ШИРКЕТИ (TR)
- (73) Патентообладатель(и)
- ЭСЕН, Озлем ((TR); БЕКТАШ, Чагла (TR)
(57)Реферат
Формула изобретения
1. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя для впитывающих изделий (А), содержащая множество цилиндрических вращающихся барабанов (2) и по меньшей мере один вращающий механизм для вращения барабанов (2) вокруг их центра и отличающаяся по меньшей мере одним механизмом (3) подачи супервпитывающего полимера (SAP) и по меньшей мере одним механизмом (4) подачи целлюлозы, установленными на барабане (2) для каждого барабана (2), формой (6), установленной на внешней поверхности каждого барабана (2) для формирования по меньшей мере одного впитывающего слоя (5), вакуумным блоком для создания разрежения на внутренней поверхности формы (6) и обеспечения удержания впитывающего слоя (5) в форме (6), по меньшей мере одним устройством определения местоположения для определения положения формы (6), и блоком управления, который приспособлен для создания разрежения на внутренней поверхности формы (6) с использованием упомянутого вакуумного блока при получении информации от упомянутого устройства определения местоположения о том, что форма (6) находится в первом положении, в котором она совмещена с механизмом (3) подачи супервпитывающего полимера (SAP) и механизмом (4) подачи целлюлозы, и который выполнен так, чтобы уменьшать или прекращать образование упомянутого разрежения после получения информации о том, что форма (6) находится во втором положении, в котором она совмещена с полотном (7), расположенным под упомянутым барабаном.
2. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя по п. 1, содержащая вращающий блок, который представляет собой поворотный двигатель, соединенный с центральным валом в центре барабана (2).
3. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя по любому из предшествующих пунктов, содержащая устройство определения местоположения, которое представляет собой датчик положения вала, и/или датчик положения, и/или датчик углового положения.
4. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя по любому из предшествующих пунктов, содержащая нетканое полотно.
5. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя по любому из предшествующих пунктов, содержащая полотно, покрытое клеящим веществом.
6. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя по любому из предшествующих пунктов, содержащая клапан, который расположен в механизме (3) подачи супервпитывающего полимера (SAP) и механизме (4) подачи целлюлозы, и который может открываться и закрываться упомянутым блоком управления.
7. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя по любому из предшествующих пунктов, содержащая смеситель, который смешивает супервпитывающий полимер (SAP), получаемый смесителем из механизма (3) подачи супервпитывающего полимера (SAP), с целлюлозой из механизма (4) подачи целлюлозы.
8. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя по любому из предшествующих пунктов, содержащая производственную линию, которая проходит под барабаном (2) и используется для размещения на ней полотна.
9. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя по любому из предшествующих пунктов, содержащая форму (6), имеющую цилиндрическое, овальное, шестиугольное, прямоугольное, квадратное, круглое или S-образное поперечное сечение.
10. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя по любому из предшествующих пунктов, содержащая барабаны (2), которые расположены на выбранном расстоянии один от другого.
11. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя по любому из предшествующих пунктов, содержащая
формы (6), которые расположены на выбранном расстоянии одна от другой.
Описание
Настоящее изобретение имеет отношение к установке для изготовления разделенного на отдельные блоки сердцевинного слоя для впитывающих изделий.
Впитывающие изделия относятся к категории гигиенических изделий. Примеры впитывающих подгузников включают детские подгузники, штанишки, подгузники для взрослых и гигиенические салфетки (женские гигиенические изделия). Обычное впитывающее изделие в основном содержит четыре части. Внизу находится внешний слой, на внешнем слое размещается сердцевинный слой, на сердцевинном слое располагается принимающий и распределяющий слой, и на принимающем и распределяющем слое находится верхний слой.
Верхний слой представляет собой слой, который будет контактировать с телом пользователя, и это первый слой, который будет контактировать с продуктами жизнедеятельности организма, такими как моча, кровь и твердый или мягкий стул.
Принимающий и распределяющий слой, расположенный под верхним слоем, предназначен для впитывания жидкостей организма, таких как моча, кровь и мягкий стул, из верхнего слоя, и распределения их по собственной поверхности для обеспечения их передачи к впитывающему сердцевинному слою, расположенному на внешнем слое.
Сердцевинный слой содержит впитывающий слой, который содержит смесь супервпитывающего полимера (SAP) и целлюлозы, и который обернут/покрыт полотном. Сердцевинный слой предназначен для удержания жидкостей организма, передаваемых из принимающего и распределяющего слоя. Жидкости организма проходят через упомянутое полотно, достигают впитывающего слоя и удерживаются в нем.
Непроницаемый для жидкостей внешний слой предназначен для предотвращения попадания продуктов жизнедеятельности организма на нижнее белье. Упомянутый сердцевинный слой обычно приклеен к поверхности внешнего слоя с использованием клеящего вещества.
В известных впитывающих изделиях могут возникать различные проблемы. Одна из этих проблем возникает из-за неспособности регулирования должным образом содержащейся в сердцевинном слое смеси супервпитывающего полимера (SAP) и целлюлозы, чтобы обеспечить важные рабочие характеристики впитывающих изделий. Распределение и пропорции супервпитывающего полимера (SAP) и целлюлозы в упомянутой смеси имеют важное значение для впитывания и удержания жидкостей организма и поддержания целостности и функции сердцевинного слоя, который подвергается воздействию жидкостей организма. Неспособность приготовления упомянутой смеси в соответствующих пропорциях влечет за собой неспособность определенных частей сердцевинного слоя впитывать достаточное количество жидкостей организма или впитывать большее, нежели требующееся, количество жидкостей организма на определенных участках. Неспособность впитывать достаточное количество жидкостей организма приводит к неспособности впитывающего изделия выполнять свою функцию. Местное впитывание большего, чем требуется, количества жидкостей организма приводит к чрезмерному местному набуханию впитывающего слоя. Чрезмерное набухание определенных участков впитывающего слоя вызывает дискомфорт для пользователя и ограничивает свободу движений пользователя.
Другая проблема возникает из-за того, что период времени, в течение которого жидкости организма передаются к впитывающему слою, продолжителен, и что они не могут быть распределены по поверхности упомянутого впитывающего слоя. Поскольку упомянутое время передачи велико, жидкости организма остаются во взаимодействии с кожей пользователя в течение более длительного периода времени. В результате длительного периода взаимодействия часто наблюдаются кожные заболевания, такие как сыпь, покраснение и раздражение, особенно на чувствительной коже. В том случае, когда жидкости организма не могут быть распределены по всей поверхности впитывающего слоя, упомянутые жидкости организма интенсивно накапливаются в средней части впитывающего слоя. Из-за упомянутого скопления жидкости в средней части частицы супервпитывающего полимера (SAP) чрезмерно набухают и превращаются в гель. Поскольку проницаемость/пропускание жидкости не может быть достигнута между частицами гелеобразного супервпитывающего полимера (SAP), жидкости организма не могут быть распределены между частицами супервпитывающего полимера (SAP) на других участках впитывающего слоя (особенно на переднем и внешнем участках) и, следовательно, упомянутые другие участки впитывающего слоя использованы быть не могут. При движении пользователя средние участки впитывающего слоя, где жидкости организма накапливаются в чрезмерном количестве, и другие участки, которые остаются сухими, отделяются друг от друга из-за движений пользователя, и на средних участках возникают комочки агломерации и провисание. В результате в впитывающем изделии возникают проблемы утечки.
Несмотря на то, что принимающий и распределяющий слой поддерживает распределение упомянутых жидкостей организма по поверхности впитывающего слоя, адекватное распределение не может быть достигнуто. В известных изделиях на впитывающем слое были предусмотрены каналы для поддержания процесса распределения. Предполагалось, что жидкости организма должны распределяться к передней и внешней частям впитывающего слоя через каналы. Однако, несмотря на то, что время впитывания жидкости и количество влаги, возвращаемое коже, были немного улучшены в этих впитывающих изделиях с каналами, клеи между каналами впитывающего слоя со временем разупрочняются под влиянием продуктов жизнедеятельности организма, и расстояние между каналами увеличивается из-за набухания частиц супервпитывающего полимера (SAP). Это, в свою очередь, приводит к тому, что впитывающий слой теряет свои каналы, следствием чего является ухудшение целостности впитывающего слоя. Кроме того, в случаях, когда оптимизация супервпитывающего полимера (SAP) и целлюлозы не отрегулирована должным образом, впитывающий слой чрезмерно набухает, и прилегание впитывающего изделия к телу становится затруднительным. В результате этого характеристики впитывающего изделия ухудшаются, и свобода передвижения пользователя ограничивается. Другим следствием неспособности обеспечить оптимизацию супервпитывающего полимера (SAP) и целлюлозы является ослабление впитывающей способности впитывающего изделия. Поскольку каналы в известных изделиях на поверхности впитывающего слоя разупрочнены, глубина каналов должна выдерживаться в определенных пределах для сохранения целостности впитывающего слоя. Из-за упомянутых ограничений каналы в известных изделиях недостаточны для распределения жидкостей организма по поверхности впитывающего слоя в впитывающих изделиях различных типов и при различных вариантах применения.
В литературе не найдено ни одной технологии для производства впитывающих изделий, которые бы обеспечивали быстрое впитывание жидкостей организма, которые бы обладали высокой впитывающей и удерживающей способностью и анатомической совместимостью, и которые не вызывали бы агломерации/провисания на пользователе во время использования. С использованием настоящего изобретения изготавливают сердцевинный слой, имеющий разделенный на отдельные блоки впитывающий слой. Из- за строения впитывающего слоя с разделением на отдельные блоки, в структуре каналов нет ограничений, как в известных изделиях. Изобретение по настоящей заявке позволило изготавливать сердцевинные слои, в которых сформированы каналы желаемого количества, формы и ориентации. Вследствие этого характеристики сердцевинного слоя и, следовательно, впитывающего изделия улучшаются.
Уникальное впитывающее изделие и впитывающий слой, разработанные в соответствии с настоящим изобретением, представляют собой уникальный вариант применения в производстве и первый в мире, обладающий превосходными характеристиками в тех областях, где существующая технология каналов неудовлетворительна, а технология их производства полностью отличается от современной технологии, по которой проектируются каналы для жидкости.
Целью настоящего изобретения является создание установки для изготовления разделенного на отдельные блоки сердцевинного слоя для впитывающего изделия, в котором можно регулировать соотношения смеси супервпитывающего полимера (SAP) и целлюлозы, и которое содержит разделенные на отдельные блоки впитывающие слои, в которых
между разделенными на отдельные блоки впитывающими слоями сформированы зазоры в форме каналов для распределения жидкостей организма, эффективность которых, таким образом, улучшается, и при этом не возникают проблемы агломерации и провисания.
Приведенный в качестве примера вариант исполнения установки для изготовления разделенного на отдельные блоки сердцевинного слоя, разработанной для достижения целей настоящего изобретения, показан на прилагаемых фигурах. Подробности изобретения следует оценивать с учетом описания в целом, а описание прилагаемых фигур выглядит следующим образом:
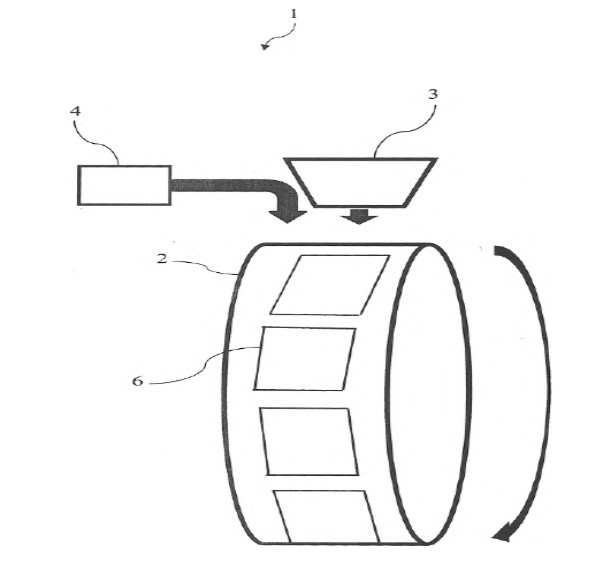
Фиг. 1 представляет собой схематическое изображение установки для изготовления разделенного на отдельные блоки сердцевинного слоя согласно приведенному в качестве примера варианту осуществления настоящего изобретения;
Фиг. 2 представляет собой схематическое изображение установки для изготовления разделенного на отдельные блоки сердцевинного слоя, содержащей три барабана, согласно приведенному в качестве примера варианту осуществления настоящего изобретения;
Фиг. 3 представляет собой еще одно схематическое изображение установки для изготовления разделенного на отдельные блоки сердцевинного слоя, содержащей три барабана, согласно приведенному в качестве примера варианту осуществления настоящего изобретения;
Фиг. 4 представляет собой изображение сердцевинного слоя, содержащего цилиндрический впитывающий слой, выполненного установкой для изготовления разделенного на отдельные блоки сердцевинного слоя, согласно приведенному в качестве примера варианту осуществления настоящего изобретения;
Фиг. 5 представляет собой изображение впитывающего изделия, содержащего сердцевинный слой, выполненный установкой для изготовления разделенного на отдельные блоки сердцевинного слоя, включающей два барабана, согласно приведенному в качестве примера варианту осуществления настоящего изобретения;
Фиг. 6 представляет собой изображение сердцевинного слоя, содержащего шестиугольный впитывающий слой, выполненного установкой для изготовления разделенного на отдельные блоки сердцевинного слоя, включающей два барабана, согласно приведенному в качестве примера варианту осуществления настоящего изобретения;
Фиг. 7 представляет собой изображение впитывающего изделия, содержащего сердцевинный слой, выполненный установкой для изготовления разделенного на отдельные блоки сердцевинного слоя, содержащей два барабана, имеющего шестиугольные формы, согласно приведенному в качестве примера варианту осуществления настоящего изобретения;
Фиг. 8 представляет собой изображение сердцевинного слоя, включающего прямоугольный впитывающий слой, выполненного установкой для изготовления разделенного на отдельные блоки сердцевинного слоя, содержащей три барабана, согласно приведенному в качестве примера варианту осуществления настоящего изобретения;
Фиг. 9 представляет собой изображение впитывающего изделия, содержащего сердцевинный слой, выполненный установкой для изготовления разделенного на отдельные блоки сердцевинного слоя, содержащей два барабана с прямоугольными формами, согласно приведенному в качестве примера варианту осуществления настоящего изобретения;
Фиг. 10 представляет собой изображение сердцевинного слоя, включающего квадратный впитывающий слой, выполненного установкой для изготовления разделенного на отдельные блоки сердцевинного слоя, содержащей два барабана, согласно приведенному в качестве примера варианту осуществления настоящего изобретения;
Фиг. 11 представляет собой изображение сердцевинного слоя, включающего 8-образный впитывающий слой, выполненного установкой для изготовления разделенного на отдельные блоки сердцевинного слоя, содержащей три барабана, согласно приведенному в качестве примера варианту 'осуществления настоящего изобретения;
Фиг. 12 представляет собой изображение впитывающего изделия, содержащего сердцевинный слой, выполненный установкой для изготовления разделенного на отдельные блоки сердцевинного слоя, содержащей два барабана с S-образными формами, согласно приведенному в качестве примера варианту осуществления настоящего изобретения;
Фиг. 13 представляет собой схематическое изображение впитывающих слоев, обернутых так, что концы полотна перекрываются, другими словами, путем складывания полотна в форме буквы G;
Фиг. 14 представляет собой схематическое изображение впитывающих слоев, которые размещены на поверхности полотна после выхода из форм барабана, и которые покрыты другим полотном, другими словами, обернутые в виде бутерброда в следующем порядке: полотно - впитывающий слой - полотно;
Фиг. 15 представляет собой схематическое изображение впитывающих слоев, обернутых с наложением концов, полотна на впитывающие слои, т.е. путем складывания полотна в форме буквы С с последующим размещением на ней сердцевинного слоя.
Составные части на фигурах имеют следующие справочные позиции:
1 - Установка для изготовления разделенного на отдельные блоки сердцевинного слоя;
2 - Барабан;
3 - Механизм подачи (SAP);
4 - Механизм подачи целлюлозы;
5 - Впитывающий слой;
6 - Форма;
7 - Полотно;
8 - Производственная линия;
9 - Канал;
10 - Сердцевинный слой;
А - Впитывающее изделие;
С - Канал.
Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя для впитывающих изделий (А), соответствующая настоящей заявке, содержит множество цилиндрических вращающихся барабанов (2), по меньшей мере один вращающий механизм для вращения барабанов (2) вокруг их центра, по меньшей мере один механизм (3) подачи супервпитывающего полимера (SAP) и по меньшей мере один механизм (4) подачи целлюлозы, установленные на барабане (2) для каждого барабана (2), форму (6), установленную на внешней поверхности каждого барабана (2) для формирования по меньшей мере одного впитывающего слоя (5), вакуумный блок для создания разрежения на внутренней поверхности формы (6), позволяющего удерживать впитывающий слой (5) в форме (6), по меньшей мере одно устройство определения местоположения для определения положения формы (6), и блок управления, который выполнен так, чтобы создавать разрежение на внутренней поверхности формы (6) с использованием упомянутого вакуумного блока при получении информации от упомянутого устройства определения местоположения о том, что форма (6) находится в первом положении, в котором она совмещена с механизмом (3) подачи супервпитывающего полимера (SAP) и механизмом (4) подачи целлюлозы, который выполнен так, чтобы уменьшать или прекращать образование упомянутого разрежения после получения информации о том, что форма (6) находится во втором положении, в котором она совмещена с полотном (7), расположенным под упомянутым барабаном. Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя, содержащая три последовательных барабана в приведенном в качестве примера варианте осуществления изобретения, показана на Фиг. 2.
Установка (1) для изготовления разделенного на отдельные блоки сердцевинного слоя для впитывающих изделий (А), соответствующая настоящей заявке, содержит множество цилиндрических вращающихся барабанов (2). Вращающий механизм предназначен для вращения барабана (2) вокруг его центра. Вращающий механизм может быть соединен с барабаном (2) напрямую или же с использованием зубчатой передачи, ремня либо аналогичных средств передачи вращения. Поворотный двигатель, соединенный с центральным валом цилиндрического барабана (2), может быть приведен в качестве примера вращающего механизма.
Устройство определения местоположения предназначено для определения положения формы (6) при вращении барабана (2). Аналоговые или цифровые круговые датчики положения вала, датчики положения и датчики углового положения могут быть приведены в качестве примеров устройств определения местоположения таким образом, чтобы не ограничивать объем изобретения. Несмотря на то, что устройство определения местоположения может быть приспособлено для обнаружения выбранных положений формы (6), оно также может быть приспособлено для определения углового положения формы (6) относительно центра барабана (2).
Согласно одному из примеров осуществления настоящего изобретения устройство определения местоположения обнаруживает, что форма (6) находится в первом положении, в котором она совмещена с механизмом (3) подачи супервпитывающего полимера (SAP) и механизмом (4) подачи целлюлозы, расположенными над барабаном (2). Когда устройство определения местоположения передает в блок управления информацию о том, что форма (6) достигла первого положения, упомянутый блок управления создает разрежение на внутренней поверхности формы (6) с использованием упомянутого вакуумного блока. Форму (6) заполняют супервпитывающим полимером (SAP) и целлюлозой с использованием механизма (3) подачи супервпитывающего полимера (SAP) и механизма (4) подачи целлюлозы. Форма (6) может быть заполнена/залита супервпитывающим полимером (SAP) и целлюлозой после смешивания последних с помощью смесителя, предпочтительно - в выбранных пропорциях. На этом этапе в форме (6) образуется впитывающий слой (5), содержащий смесь супервпитывающего полимера (SAP) и целлюлозы. Барабан (2) вращается вращающим механизмом, тем самым изменяя положение формы (6). Этот процесс повторяется для каждой формы (6), предусмотренной в каждом вращающемся барабане (2). Во время вращения барабана (2) отделение впитывающего слоя (5) внутри формы (6) под действием центробежной силы и/или силы тяжести предотвращается за счет разрежения, создаваемого на внутренней поверхности формы (6). Устройство определения местоположения определяет, когда форма (6) достигает выбранного второго положения, в котором она совмещена с полотном (7). Когда устройство определения местоположения передает в блок управления информацию о том, что форма (6) достигла второго положения, блок управления прекращает создание разрежения на внутренней поверхности формы (6). Когда разрежение исчезает, впитывающий слой (5) отделяется от формы (6). Выбранное второе положение является предпочтительным положением (предпочтительно - под барабаном (2)), где форма (6) начинает совмещаться с полотном (7). В результате, впитывающий слой (5) в форме (6) располагается на полотне (7). В упомянутых вариантах осуществления настоящего изобретения полотно (7) предпочтительно представляет собой нетканое полотно (7). Поверхность полотна (7) предпочтительно покрыта клеящим веществом для приклеивания впитывающего слоя (5). В одном из приведенных в качестве примера вариантов осуществления настоящего изобретения ширина формы (6) обычно составляет 60-150 мм, чаще 65-140 мм, и предпочтительно - 70-125 мм; а ее длина обычно составляет 250-600 мм, чаще 250-550 мм, и предпочтительно - 260-500 мм.
Согласно одному из вариантов осуществле-
ния настоящего изобретения управление механизмами подачи для осуществления упомянутой операции наполнения осуществляется блоком управления. Когда устройство определения местоположения передает блоку управления информацию о том, что форма (6) достигла первого положения, блок управления начинает операцию заполнения формы (6) из механизмов подачи. Клапан, который предпочтительно установлен в механизмах подачи, может открываться и закрываться блоком управления, и может использоваться для начала и завершения операции заполнения. Согласно одному из вариантов осуществления настоящего изобретения, который может быть адаптирован ко всем вариантам его осуществления, супервпитывающий полимер (SAP) и целлюлоза, полученные из упомянутых механизмов подачи, пропускаются через смеситель, где они смешиваются, с последующим заполнением формы (6).
Один из вариантов осуществления настоящего изобретения включает производственную линию (8) (например, конвейерную ленту), которая проходит под барабаном (2) и на которую будет помещено полотно (7). Впитывающие слои (5) выбранного количества и формы помещаются на полотно (7), предоставляемое на производственную линию (8), с использованием барабанов (2). По мере вращения барабана (2) производственная линия (8) продвигается вперед, что позволяет размещать части впитывающего слоя (5) на полотне, таким образом реализуется производство сердцевинного слоя (10), имеющего желаемую структуру. Тот же процесс применяется к другому полотну (7), находящемуся на производственной линии (8). Таким образом, может быть осуществлено массовое производство сердцевинного слоя (10). На Фиг. 2 и Фиг. 3 показаны впитывающие слои (5), расположенные на полотнах (7), предоставленных на производственную линию (8), согласно приведенному в качестве примера варианту осуществления настоящего изобретения.
В вариантах осуществления настоящего изобретения используется множество барабанов (2), расположенных на выбранном расстоянии один от другого. В то время как барабаны (2) могут быть расположены один за другим (например, Фиг. 2), они также могут быть расположены бок о бок на одном вращающемся валу (например, Фиг. 3). Оба барабана (2) расположены таким образом, что их центры находятся на выбранном расстоянии один от другого. Таким образом, между впитывающими слоями (5), которые должны быть расположены на полотне (7) бок о бок каждым барабаном (2), обеспечивается расстояние для образования канала (9)/канавки/пути впитывания жидкости. На поверхности каждого барабана (2) имеется множество форм (6), предпочтительно расположенных на выбранном расстоянии одна от другой. Таким образом, естественный канал (9)/канавка/путь впитывания жидкости выбранной ширины/длины (по меньшей мере такой же, как выбранное расстояние) образуется между впитывающими слоями (5) (разделенными на отдельные блоки впитывающими слоями (5)), подлежащими размещению каждым барабаном (2) на полотне (7). Попеные сечения форм (6) предпочтительно могут быть цилиндрическими, овальными, шестиугольными (сотовыми), прямоугольными, квадратными, круглыми или S-образными (смотри Фиг. 4, Фиг. 5, Фиг. 6, Фиг. 7, Фиг. 8, Фиг. 9, Фиг. 10, Фиг. 11, Фиг. 12). Впитывающие слои (5) будут приклеиваться к количеству полотен (7), равному количеству используемых барабанов (2). Количество впитывающих слоев (5) впитывающего изделия (А) по оси у также может варьироваться в зависимости от формы (6) барабана (2), которая используется. Если используется цилиндрическая, овальная и S-образная форма (6), впитывающий слой (5), приклеивающийся к полотну (7), может быть постоянно приклеен как единая деталь и/или, в зависимости от длины формы (6) по оси у, может быть нанесен на полотно (7) в виде множества впитывающих слоев (5). Аналогично, множество впитывающих слоев (5) может быть расположено на полотне (7) также с помощью шестиугольных, прямоугольных и квадратных форм (6) путем периодического нанесения. В этом случае, в зависимости от количества n форм (6) барабанов (2), используемых по оси х в готовом впитывающем изделии (А), формируется n-1 количество каналов (9)/канавок/путей впитывания жидкости, в зависимости от адгезии непрерывных впитывающих слоев (5) по оси у формы (6), впитывающий слой (5) в виде единой детали может быть получен спереди назад вдоль полотна (7); или, в зависимости от адгезии m количества гексагональных, квадратных и прямоугольных впитывающих слоев (5) спереди назад на впитывающем изделии (А) по оси у формы (6), может быть получено m-1 количество каналов (9)/канавок/путей впитывания жидкости. Эти сформированные каналы (9)/канавки/пути впитывания жидкости значительно сокращают время впитывания жидкости готовым впитывающим изделием (А) по сравнению с известными изделиями, и время впитывания сокращается, что позволяет жидкости быстро удерживаться во впитывающем слое, а контакт кожи с жидкостью устраняется за короткий период времени, это минимизирует кожные проблемы, такие как сыпь, покраснение и аллергия. Поскольку сформированная структура с каналами (9) также способствует прямому и обратному распределению жидкости вдоль подгузника, способность исходных материалов, а именно супервпитывающего полимера (SAP) и целлюлозы, в передней и внешней частях впитывающего изделия, которые остаются неиспользованными в известных вариантах использования, может быть эффективно использована. Проблема гелеобразования частицами супервпитывающего полимера (SAP) и, вследствие этого, невозможности передачи жидкости другим частицам супервпитывающего полимера (SAP) из-за чрезмерного набухания в случае быстрого контакта с жидкостью из-за цельного впитывающего слоя (5), в текущем варианте применения исключается с использованием первоначально разработанного способа изготовления впитывающих изделий (А) с каналами (9). Поскольку структура с каналами (9) не ожидает, пока частицы супервпитывающего полимера (SAP) примут жидкость и передадут ее другим частицам супервпитывающего полимера (SAP) из-за быстрого впитывания жидкости, а пропускает жидкость в переднюю и внешнюю части впитывающего изделия (А), в частности по оси у, вероятность гелеобразования частицами супервпитывающего полимера (SAP) минимизируется. Таким образом, получают впитывающее изделие (А), которое имеет высокую емкость и высокую герметизирующую способность, и в котором количество влаги, возвращаемое коже, минимизировано.
В одном из вариантов осуществления настоящего изобретения впитывающие слои (5), которые выходят из форм (6) барабана (2) и располагаются на полотне (7), могут быть обернуты так, что концы полотна (7) перекрываются, другими словами, полотно (7) складывается в форме буквы G (смотри Фиг. 13). Согласно другому варианту осуществления настоящего изобретения впитывающие слои (5) могут быть обернуты посредством покрытия другим полотном (7), другими словами, завернуты в виде сэндвича в следующем порядке: полотно (7) - впитывающий слой (5) - полотно (7). Согласно другому варианту осуществления настоящего изобретения впитывающие слои (5) могут быть обернуты путем укладывания концов полотна (7) на одной поверхности впитывающего слоя (5) на впитывающий слой (5), другими словами, путем укладывания полотна (7) в виде буквы С, с последующей укладкой на нее другого полотна (7) (смотри Фиг. 15). В этих случаях впитывающие слои (5) и каналы (9) между впитывающими слоями (5) обертывают полотном (7). В процессе обертывания адгезивный материал (например, клей) используется для прикрепления впитывающих слоев (5) к полотну (7), и положения каналов (9) фиксируются. Склеивание усиливается прикладыванием ультразвукового давления (склеивание двух слоев под действием вибрации, вызванной ультразвуковыми волнами) и/или механического давления (физического давления).
С использованием установки (1) для изготовления разделенного на отдельные блоки сердцевинного слоя для впитывающих изделий (А), соответствующей настоящей заявке, могут быть изготовлены сердцевинные слои (10), содержащие множество впитывающих слоев (5), изготовленных из смеси супервпитывающего полимера (SAP) и целлюлозы. Впитывающие слои (5) разделены каналами (9) и обернуты полотном (7). Поскольку процесс обертывания полотном (7) поддерживается клеящим веществом, устраняются такие проблемы, как провисание и агломерация впитывающего слоя (5).
Каналы (9), сформированные в сердцевинном слое (10), значительно сокращают время впитывания жидкости впитывающим изделием (А) по сравнению с известными изделиями характеристики времени впитывания жидкостей организма улучшаются. Таким образом, жидкость организма быстро удерживается в впитывающем слое, время контактирования кожи пользователя с жидкостью организма уменьшается и предотвращаются кожные проблемы, такие как сыпь, покраснение и аллергия. Структура каналов (9), образованная разделенными на отдельные блоки впитывающими слоями (5) сердцевинного слоя (10), также облегчает прямое и обратное распределение жидкостей организма вдоль сердцевинного слоя (10). Таким образом, способность исходных материалов, а именно супервпитывающего полимера и целлюлозы, в передней и внешней частях впитывающего изделия (А), которые остаются неиспользованными в известных изделиях, может быть эффективно использована. Благодаря изготовлению разделенного на отдельные блоки сердцевинного слоя (5) площадь поверхности впитывающего слоя (5) увеличивается, и образуются каналы (9), играющие эффективную роль в распределении жидкости. В результате увеличения площади поверхности и эффективного распределения жидкости упомянутыми каналами (9), распределение жидкости в передний и внешний участки впитывающего изделия (А) осуществляется вне зависимости от распределения жидкости между частицами супервпитывающего полимера и вероятность гелеобразования частицами супервпитывающего полимера минимизируется. Таким образом, получают впитывающее изделие (А), которое имеет высокую емкость удержания жидкостей организма и высокую герметизирующую способность, и в котором количество влаги, возвращаемое коже, минимизировано.
📎 Прикреплённые файлы
-
М.пат. 1409.pdfОткрыть