Изобретен ие относится к области нефтехимии, углехимии для переработки синтез-газа полученного газификацией угля, биомассы, отходов пищевой промышленности. В частности, прямая конверсия синтез-газа в диметиловый эфир (ДМЭ) с использованием мелкодисперсного катализатора в реакторе с мешалкой. Прямая конверсия исключает стадию получения метанола и превращение его на отдельном реакторе в ДМЭ, что делает данный способ более привлекательным с технологической и экономической точек зрения.
Последнее десятилетие ДМЭ применяют не только в качестве топлива, но и сырья для получения углеводородов бензинового, олефинового и диенового рядов. В связи с чем получение ДМЭ из нефтегазового и альтернативного сырья – уголь, биомасса, представляет большой интерес в качестве стратегического компонента в промышленности стран имеющие достаточные запасы вышеперечисленного сырья.
Технология прямой конверсии синтез-газа в ДМЭ является привлекательной с точки зрения минимизации капитальных затрат за счет обхода стадии получения метанола, выделения его.
Оптимальным соотношением водород/оксид углерода при конверсии синтез-газа в ДМЭ является значение близкое 1,0, что в основном получается газификацией угля и протекает по следующим реакциям [Хаджиев С. Н., Магомедова М. В., Костюкович Ю. Ю. RU 2528409. Способ получения диметилового эфира методом одностадийного синтеза и его выделения]:
CO2+3H2⇔CH3OH+H2O+11.9ккал/моль (1)
2CH3OH⇔(CH3)2O+H2O+5.6ккал/моль (2)
CO+H2O⇔CO2+H2+9.8ккал/моль (3)
В Республике Таджикистан синтез-газ получают в основном методом паровой газификации каменного угля, что делает процесс конверсии угля через синтез-газ в ДМЭ интересным и актуальным с точки зрения имеющейся сырьевой базы.
Известен способ получения ДМЭ из синтез-газа патент DE 4222655 с модулем 1,3 и осуществляется при температуре 200-350°C, давлении 1,0-10,0 МПа и кратности циркуляции 1,0-5,0 на бифункциональном катализаторе, содержащем в своем составе компоненты синтеза метанола и его дегидратации.
Недостатком данного способа является сложное выделение ДМЭ в хвостовой части от метанола, что подразумевает установку каскада сепараторов в связи с чем увеличатся на капитальные затраты.
Наиболее близким аналогом является способ, описанный в патенте RU 2528409 прямой конверсии диметилового эфира в реакторе адиабатического типа при повышенной температуре и давлении в присутствии бифункционального катализатора. Где синтез-газ перемешивают с газами рецикла и метанолом полученные на первой ступени реактора, данную смесь нагревают до 255-265о С и подают на первую ступень реактора. Другую часть смеси охлаждают и подают на последующие части реактора в виде квенчей где температура составляет 240-250оС. Полученная смесь после реактора направляется на абсорбцию диметилового эфира.
Недостатком данного способа является усложненная загрузка катализатора в многоступенчатый слой в реактор (в три сектора) и дополнительное смешивание рабочих потоков за счет использования метода квенчинга (холодная струя), что усложняет вывод процесса в оптимальный режим.
Целью настоящего изобретения является разработка прямого способа получения диметилового эфира из синтез-газа, полученного газификацией угля, с использованием впервые реактора с мешалкой загруженного мелкодисперсными катализаторами Cu-Zn-SiO2 и Al-SiO2 соотношение которых составляло 25:75 внесенные в инертную полимерную жидкость (промышленную), где основные показатели процесса: конверсия, селективность, производительность должны быть идентичными с разработанными технологиями, что даст возможность использования новой технологии (установки) в качестве альтернативной в указанном процессе.
Решением вышеуказанной задачи является то, что в способе получения диметилового эфира при повышенной температуре и умеренном диапазоне давлений в качестве катализаторов используется каталитическая система синтезированная золь-гель методом, где на наноуровне в кремниевую сетку равномерно вшиты оксиды Cu, Zn, Al металлов. Катализаторы Cu-Zn-SiO2 и Al-SiO2 в виде мелкодисперсного порошка (40-80 мк) вводятся инертную полимерную жидкость (в процентном соотношении 1:10), которая перемешивается в течение 30 мин, после полученную массу заливают в реактор с мешалкой. Реакцию проводят при температуре 250-270оС и давлении 1-10 Мпа. Процесс по получению диметилового эфира из синтез-газа заключается в использовании реактора с мешалкой с загруженным мелкодисперным катализатором (40-80 мк) в полимерную смесь. Для создания единого активного объема смесь перемешивалась магнитной мешалкой. Полученные продукты метанол, вода, ДМЭ сепарируются и конденсируются в холодильнике, затем анализируются.
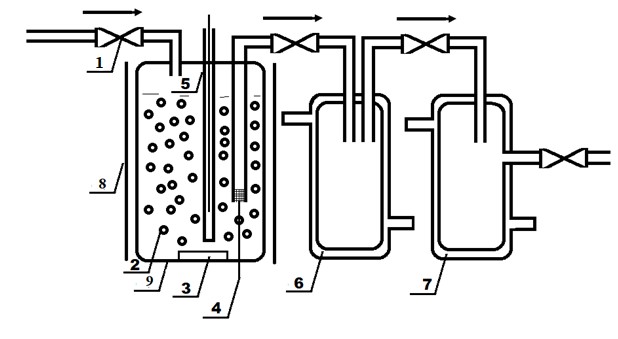
Принципиальная схема процесса для использования в качестве аппаратурного оформления реактора с мешалкой с использованием мелкодисперсного катализатора представлена на фигуре 1.
Схема получения ДМЭ работает следующим образом:
Синтез-газ подается через вентиль (1) с помощью компрессорного насоса компримированного до заданного давления 3-9 МПа в реактор (9), который обогревается печью (8) до 250-270оС, «взвешенный» катализатор (2) перемешивается за счет магнитной мешалки (3), полученные продукты, такие как метанол и Н2О конденсируются в холодильнике (6), а целевой продукт ДМЭ в холодильнике (7).
Реактор синтеза ДМЭ представляет собой автоклав с магнитной мешалкой, в который загружено
два вида мелкодисперсных катализатора (2) с размером частиц 40-80 мк: 1- CuO-10%, ZnO -5%, SiO2 – 85%; 2- Al2O3,-2%, SiO2 – 98%; где 1 - выполняет конверсию синтез-газа в метанол, 2 - дегидратацию метанола с получением ДМЭ.
После выдерживания в течение 10-х часов процесса в оптимальных условиях затем и охлаждения реактора (9) полученные продукты большая часть метанола и воду в холодильнике (6) сливают, а диметиловый эфир заполняют в баллоны для дальнейшй очистки от метанольной примеси.
Технический результат от использования предлагаемого изобретения заключается:
1) в упрощении процесса загрузки катализатора (единая загрузка) по сравнению с прототипом где загрузка происходит в три слоя по отдельности
2) в увеличении производительности за счет использования мелкодисперсного катализатора в виде взвешенных частиц и увеличении скорости подачи сырья
3) в увеличении времени реакционного цикла за счет использования полимерной жидкости
Таким образом, изобретение позволяет расширить технологию производства диметилового из синтеза- газа, который в свою очередь можно получать не только из нефтяного сырья, но угля, биомассы и отходов пищевой промышленности. И использовать полученный диметиловый эфир для синтеза известными способами из него таких ценных продуктов как бензины, олефины, ароматические углеводороды и диены.
Пример 1. Синтез-газ с модулем (соотношение водород/оксид углерода) равным 1,0 загружен в реактор при температурном профиле 250-270°C где состав катализаторов, % масс: 1- CuO-10, ZnO -5, SiO2 - 85; 2- Al2O3,-2, SiO2 - 98 при соотношении 50:50 и объема загрузки относительно инертной жидкости 1:10. Давлении 3 МПа. Время выдерживания реакции 2 ч. Конверсия 50, селективность 30
Пример 2. Синтез-газ с модулем (соотношение водород/оксид углерода) равным 1,0 загружен в реактор при температурном профиле 250-270°C где состав катализаторов, % масс: 1- CuO-10, ZnO -5, SiO2 - 85; 2- Al2O3,-2, SiO2 - 98 при соотношении 40:60 и объема загрузки относительно инертной жидкости 1:10. Давлении 3 МПа. Время выдерживания реакции 2 ч. Конверсия 50, селективность 35
Пример 3. Синтез-газ с модулем (соотношение водород/оксид углерода) равным 1,0 загружен в реактор при температурном профиле 250-270°C где состав катализаторов, % масс: 1- CuO-10, ZnO -5, SiO2 - 85; 2- Al2O3,-2, SiO2 - 98 при соотношении 30:70 и объема загрузки относительно инертной жидкости 1:10. Давлении 3 МПа. Время выдерживания реакции 2 ч. Конверсия 50, селективность 37
Пример 4. Синтез-газ с модулем (соотношение водород/оксид углерода) равным 1,0 загружен в реактор при температурном профиле 250-270°C где состав катализаторов, % масс: 1- CuO-10, ZnO -5, SiO2 - 85; 2- Al2O3,-2, SiO2 - 98 при соотношении 25:65 и объема загрузки относительно инертной жидкости 1:10. Давление 3 МПа Время выдерживания реакции 2 ч. Конверсия 50, селективность 37
Пример 5. Синтез-газ с модулем (соотношение водород/оксид углерода) равным 1,0 загружен в реактор при температурном профиле 250-270°C где состав катализаторов, % масс: 1- CuO-10, ZnO -5, SiO2 - 85; 2- Al2O3,-2, SiO2 -98 при соотношении 25:75 и объема загрузки относительно инертной жидкости 1:10. Давлении 3 Мпа. Время выдерживания реакции 2 ч. Конверсия 55, селективность 42
Пример 6. Синтез-газ с модулем (соотношение водород/оксид углерода) равным 1,0 катализаторов, % масс: 1- CuO-10, ZnO -5, SiO2 - 85; 2- Al2O3,-2, SiO2 -98 при соотношении 25:75 и объема загрузки относительно инертной жидкости 1:10. Давлении 5 МПа. Время выдерживания реакции 2 ч. Конверсия 60, селективность 42
Пример 7. Синтез-газ с модулем (соотношение водород/оксид углерода) равным 1,0 загружен в реактор при температурном профиле 250-270°C где состав катализаторов, % масс: 1- CuO-10, ZnO -5, SiO2 - 85; 2- Al2O3,-2, SiO2 -98 при соотношении 25:75 и объема загрузки относительно инертной жидкости 1:10. Давлении 7 МПа. Время выдерживания реакции 2 ч. Конверсия 60, селективность 50.
Пример 8. Синтез-газ с модулем (соотношение водород/оксид углерода) равным 1,0 загружен в реактор при температурном профиле 250-270°C где состав катализаторов, % масс: 1- CuO-10, ZnO -5, SiO2 - 85; 2- Al2O3,-2, SiO2 -98 при соотношении 50:50 и объема загрузки относительно инертной жидкости 1:10. Давлении 9 МПа Время выдерживания реакции 2 ч. Конверсия 60, селективность 70
Пример 9. Синтез-газ с модулем (соотношение водород/оксид углерода) равным 1,2 загружен в реактор при температурном профиле 250-270°C где состав катализаторов, % масс: 1- CuO-10, ZnO -5, SiO2 - 85; 2- Al2O3,-2, SiO2 -98 при соотношении 50:50 и объема загрузки относительно инертной жидкости 1:10. Давлении 9 МПа. Время выдерживания реакции 2 ч. Конверсия 60, селективность 65
Пример 10. Синтез-газ с модулем (соотношение водород/оксид углерода) равным 1,5 загружен в реактор при температурном профиле 250-270°C где состав катализаторов, % масс: 1- CuO-10, ZnO -5, SiO2 - 85; 2- Al2O3,-2, SiO2 -98 при соотношении 50:50 и объема загрузки относительно инертной жидкости 1:10. Давлении 9 МПа. Время выдерживания реакции 2 ч. Конверсия 60, селективность 60