Изобретение относится к центробежной абразивной обработке изделий из самоцветных камней, в частности сферических поверхностей, направлено на повышение производительности и качества обработанной поверхности при изготовлении шаров правильной сферической поверхностью и может быть использовано в машиностроительной, приборостроительной, ювелирной, камнеобрабатывающей и других промышленностях.
В технологических процессах объемной обработки деталей для повышения качественных характеристик поверхности, удаления заусенцев и округления острых кромок широкое применение получила центробежная абразивная обработка. Один из способов центробежной абразивной обработки, это обработка в контейнерах с вращающимся дном [1, 2]. При данном способе обработки рабочая загрузка совершает сложное пространственное движение. Обработка производится за счет относительного скольжения заготовок и абразивной массы. Чем больше скорости относительного скольжения абразив-заготовка соответственно, тем больше производительность обработки.
Известно устройство для центробежно-абразивной обработки деталей [1]. В данном устройстве при вращение дна под действием центробежных сил заготовки и абразивной массы, перемещаясь по криволинейному профилю дна и подымаются вверх. Взаимодействуя с неподвижной цилиндрической чаши контейнера снабженный вертикальными пластинами криволинейного профиля, установленными в крышке, заготовки замедляют ход и обратно падают в контейнер. За счет относительного движения заготовок и абразивной массы происходит объемная обработка заготовок. Недостатком данного устройства является низкая производительность обработки и невозможности управления формой обрабатываемых заготовок. Данное устройство в основном используется для удаления заусенцев и округления острых кромок заготовок.
Известна центробежная установка для объемной обработки деталей [2]. В данном устройстве, дно снабжено группой перегородок, выполненных в виде ломаных поверхностей, расходящихся от центра к его периферии. Рабочей среде в этом случаем сообщается дополнительное перемещение по дну рабочей емкости в радиальном направлении. В этом случае рабочая среда получают линейную скорость равной скорости вращения дна и под действием центробежных сил подаются вверх к неподвижной образующей части барабана, теряют скорость и обратно падают в дно контейнера.
Недостатком данного устройства является недостаточная относительная скорость скольжения абразив-заготовка и большие ударные нагрузки. Поэтому использование данного устройства для обработки хрупких заготовок, какими являются самоцветные камни, приведет к поломкам заготовок и появление трещины, что снижает качество обработки.
В качестве прототипа принято устройство для центробежно-абразивной обработки деталей [3], содержащее барабан с вращающимся дном и неподвижной по верхней части. Данное устройство, также снабжено абразивным кольцом, размещенным на границе межу частями дна, на его верхней части. Каждая часть дна снабжена индивидуальным приводом. Такое конструктивное выполнение устройства позволяет повысить интенсивность обработки за счет разных скоростей вращения частей дна. Наличие абразивного кольца между частями дна приводит к дополнительному съему материала и повышает производительность обработки.
Недостатками данного устройства является сложность изготовления специального инструмента в виде абразивного кольца, неравномерный износ абразивного кольца и быстрой потери работоспособности, сложность изготовления станка из-за наличия нескольких приводов.
Целью настоящего изобретения является повышение производительности и точности обработки деталей, типа шаров, повышение долговечности абразивного инструмента путем обеспечения его равномерного изнашивания.
Поставленная цель достигается тем, что вращаюшее дно изготовлено из абразивного материала, а стенки образующие барабан расположены перпендикулярно к его вращающему дну. Дополнительно к этому в неподвижной верхней части монтированы пластины перемещающие заготовки от центра к периферии и из периферии к центру.
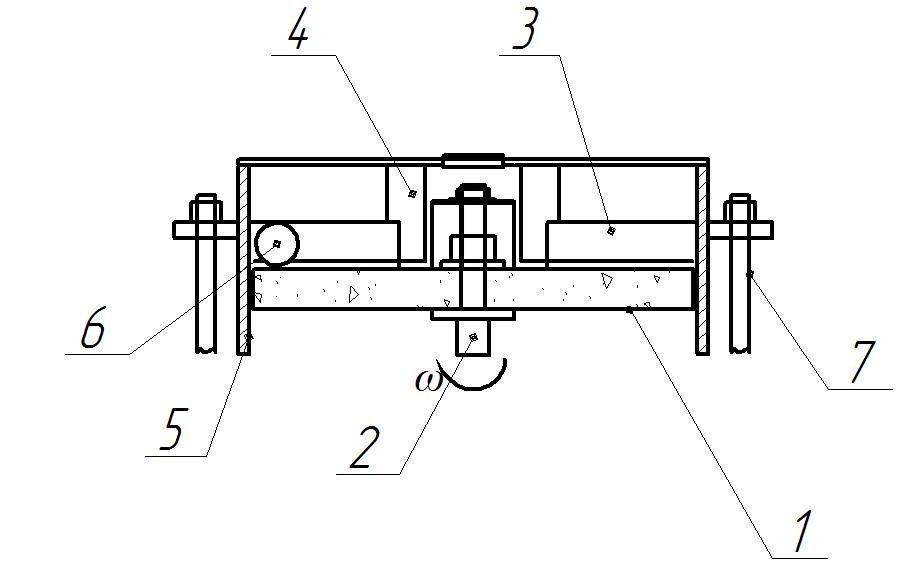
Изобретение поясняется чертежами, где на (фиг.1) продемонстрирован принцип шлифовки сферических тел на данном устройстве в разрезе А-А и на (фиг.2) показан вид сверху.
Устройство состоит из (фиг.1 и 2) абразивного круга 1, приводного вала 2, пластина для перемещения заготовок к периферии круга 3, пластина для перемещения заготовок к центру круга 4, барабан 5, держатели барабана 7, державки 8, болты 9.
Вращающее дно, представляющее собой опорный абразивный круг 1 (фиг.1) приводится во вращательное движение приводным валом 2. Над абразивным кругом, с некоторым зазором установлены пластины 3 перемещающие заготовки к периферии и 4 из периферии в центр. Пластины, перемещающие заготовки от периферии к центру прикреплены непосредственно внутри барабана 5, а пластины 4 перемещающие заготовки от центра к периферии круга монтированы в стержнях 8 прикреплённых к верхнему торцу барабана. Барабан 5 посредством ушек и стоек 7 и болтов 9 прикрепляется к станине станка.
Устройство работает следующим образом. В начале заготовки размещают внутри барабана. В качестве заготовок служат предварительно обработанные галтованные шары 6. При вращении дна 1 представляющий собой абразивный круг, заготовки приводятся в движение. При соприкосновении с неподвижными пластинами 3 и 4 они перемещаются под действием силы резания вдоль пластины и одновременно вращаются вокруг своих осей. Направление перемещения зависит от угла расположения пластины относительно радиуса круга в точки соприкосновения. Пластины расположены таким образом, что перемещают заго-