
Карточка патентного документа
УСТРОЙСТВО ДЛЯ ВЫПОЛНЕНИЯ ВЫЕМОК В ФИЛЬТРУЮЩИХ СТЕРЖНЯХ
(51) МПК
4 A24D 3/02
(45) Опубликован
26.11.1996
 Открыть изображение ↗
Сведения о документе ▾
- (11) TJ Номер документа
- 52
- (13) Код типа документа
- P
- (51) МПК
- 4 A24D 3/02
- (45) Дата публикации
- 26.11.1996
- Статус
- Прекратил действие
Заявка ▾
- (21) Рег. номер заявки
- 94000070
- (22) Дата подачи заявки
- 25.11.1994
- (31) Конвенционный приоритет
- 167554
- (32) Дата подачи конв. заявки
- 11.07.1980
- (33) Страна приоритета
- US
Лица ▾
- (71) Заявитель(и)
- Браун энд Вилльямсон Тобакко Корпорейшн (US)
- (72) Автор(ы)
- Джон Х.Сексстоун (US); Роберт Т.Левис (US); Кен Миллинер (US)
- (73) Патентообладатель(и)
- Браун энд Вилльямсон Тобакко Корпорейшн (US)
(57)Реферат
Изобретение относится к устройствам по производству фильтрующих стержней к сигаретам. Устройство для выполнения выемок в фильтрующих стержнях содержит механизм перемещения стержней, приспособление для образования в последних выемок, включающее нагревательные элементы, средство для подачи стержней к перемещающему механизму, и отводящий конвейер. Цель изобретение - повышение производительности устройства. С этой целью приспособление для образования в стержнях выемок установ-лено неподвижно так, что его нагревательные элементы размещены поперек средства перемещения фильтрующих стержней для выполнения выемок вдоль последних.
Формула изобретения
1. Устройство для выполнения выемок в фильтрующих стержнях, со-держащее механизм перемещения стержней, приспособление для образова-ния в последних выемок, включающее нагревательные элементы, средство для подачи стержней к перемещающему механизму, и отводящий конвейер, о т л и ч а ю щ е е с я тем, что, с целью повышения производительности устройства, приспособление для образования в стержнях выемок установ-лено неподвижно .так, что его нагревательные элементы размещены попе-рек средства перемещения фильтрующих стержней для выполнения выемок вдоль последних.
2. Устройство по п. 1, о т л и ч а ю щ е е с я тем, что механизм пере-мещения фильтрующих стержней представляет собой вертикально установ-ленный конвейер с параллельно размещенной плоской прижимной пласти-ной, последняя смонтирована на расстоянии от конвейера, равном диаметру фильтрующего стержня.
3. Устройство по п.1, о т л и ч а ю щ е е с я тем, что нагревательные элементы представляют собой лопатки, форма которых соответствует фор-ме выполненных выемок.
4. Устройство по п.1, о т л и ч а ю щ е е с я тем, что средство для по-дачи стержней к перемещающему механизму включает бункер, в выходном отверстии которого установлен барабан с канавками для стержней и отбра-сывающий ролик.
Описание
Изобретение относится к устройствам по производству фильтрующих стержней к сигаретам, а точнее к устройствам по производству выемок на фильтрах сигарет при использовании средства давления и нагрева.
Известно устройство для изготовления фильтрующих стержней к си-гаретам, включающее средство перемещения стержней и пару параллельно установленных роликов, поверхность, одного из которых выполнена по спирали с выемками, для выполнения в стержнях выемок.
Известно устройство для изготовления фильтрующих стержней к си-гаретам, содержащее механизм перемещения стержней, приспособление для образования в последних выемок, включающее нагревательные элементы, средство для подачи стержней к перемещающему механизму и отводящий конвейер [1].
Недостатком известных устройств является невысокая скорость вы-полнения выемок, что снижает их производительность.
Цель изобретения - повышение производительности устройства.
Поставленная цель достигается тем, что в устройстве для выполнения выемок в фильтрующих стержнях, содержащем механизм перемещения стержней, приспособление для образования в последних выемок, включа-ющее нагревательные элементы, средство для подачи стержней к переме-щающему механизму и отводящий конвейер, приспособление для образо-вания в стержнях выемок установлено неподвижно так, что его нагрева-тельные элементы размещены поперек средства перемещения фильтрующих стержней для выполнения выемок вдоль последних.
Кроме того, механизм перемещения фильтрующих стержней пред-ставляет собой вертикально установленный конвейер с параллельно разме-щенной плоской прижимной пластиной, последняя смонтирована на рассто-янии от конвейера, равном диаметру фильтрующего стержня.
Нагревательные элементы могут представлять собой лопатки, форма которых соответствует форме выполняемых выемок.
Средство для подачи стержней к перемещающему механизму может включать бункер, в выходном отверстии которого установлен барабан с ка-навками для стержней и отбрасывающий ролик.
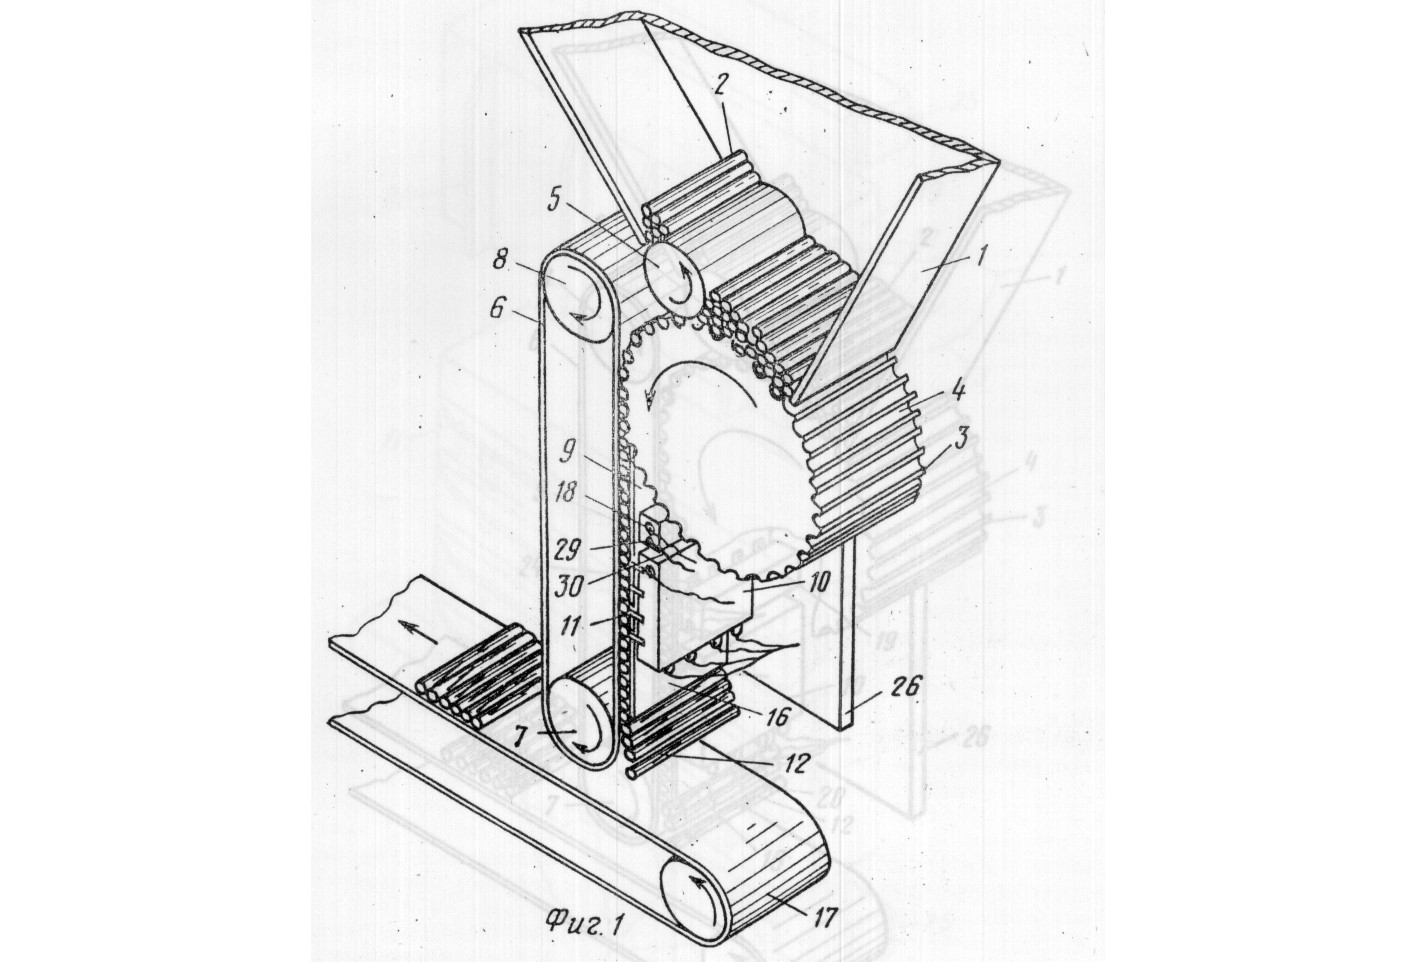
На фиг. 1 изображен общий вид устройства с частичными разрезами для производства продольных выемок; на фиг. 2 - то же, для производства продольных и периферийных выемок; на фиг. 3 - увеличенный вид сборки блока по изготовлению выемок устройства на фиг. 2.
Устройство (фиг.1) содержит механизм перемещения стержней, при-способление для образования в последних выемок и средство для. подачи стержней к перемещающему механизму, включающее бункер 1 для филь-трующих стержней 2, в выходном отверстии которого установлен барабан 3, снабженный канавками 4 для стержней. Барабан снабжен приводным средством (не показано) для его вращения и выгрузки стержней из бункера. Между одной из стенок бункера 1 и барабаном 3 установлен отбрасываю-щий ролик 5, отстоящий от барабана на таком расстоянии, чтобы предот-вратить проход фильтрующих стержней 2, которые не разместились в ка-навках 4 барабана 3, и в то же время помогает стержням 2 размещаться в этих канавках. Отбрасывающий ролик 5 снабжен приводным средством (не показано) для вращения в том же направлении, что и барабан 3.
Механизм перемещения фильтрующих стержней 2 представляет собой вертикально установленный ленточный конвейер 6 для приема стержней от барабана 3. Конвейер 6 имеет на противоположных концах два барабана 7,8. Барабан 7 является ведомым, а бара¬бан 8 - ведущим посредством лю-бого известного приводного средства. Механизм включает также непо-движно закрепленную прижимную пластину 9, расположенную в верти-кальной плоскости параллельно конвейеру 6, расстояние между пластиной 9 и конвейером равно диаметру фильтрующего стержня 2.
Приспособление для образования в фильтрующих стержнях выемок включает блок 10, снабженный множеством выступающих нагревательных элементов в виде лопаток 11, служащих для образования выемок в стерж-нях 2 и расположенных в ряд. Расстояние между пластиной 9 и лопатками определяет глубину выемок 12 в стержне 2. Лопатки 11 нагреваются элек-трическими элементами 13, которые соединены с известным источником энергии посредством электрических проводов 14. В блоке 10 имеется также множество плоских нагревательных проводящих клиновидных элементов 15, служащих в качестве опор и теплопроводных средств для лопаток 11 и стержней 2, когда они проходят вниз в сторону нижней пластины 16. Блок 10, клиновые элементы 15 и лопатки 11 могут быть из любого известного теплопроводного материала.
Нижняя пластина 16 служит для вертикального выравнивания сов-местно с клиновыми элементами 15 и пластиной 9, а также для поддержива-ния фильтрующих стержней 2, когда они выгружаются на отводящий лен-точный конвейер 17. На фиг. 1 показан укрепленный на одной линии с бло-ком (но выше его) предварительный нагреватель 18, который прикреплен к пластине 9, выполненной из теплопроводного материала. Поэтому при пе-ремещении вниз фильтрующие стержни 2 предварительно нагреваются до соприкосновения с лопатками 11. Тепло подается в предварительный нагреватель 18 от любого известного источника энергии.
На фиг. 2 и 3 изображен блок 19 для образования периферийных вы-емок 20, расположенный над блоком 10. Блок 19 включает множество направленных наружу лопаток 21, представляющих с ним единое целое и изготовленных из теплопроводного материала.
Нагревательные элементы 22 прикреплены к блоку 19 для его нагрева и нагрева лопаток 21 и соединены с известным источником энергии посред-ством проводов 23. Расстояние между пластиной 9 и конвейером 6 равно диаметру фильтрующего стержня 2. Пластина 9 также снабжена множе-ством продольно расположенных прорезей 24, совпадающих с лопатками 21 (фиг.2). Блоки 10 и 19 укреплены на опорном устройстве 25 (фиг. 3) лю-бым известным средством. Устройство 25 прикреплено к основной опоре 26, которая может иметь множество полосовых или угловых элементов или плоскую опору, посредством которых все устройство может крепиться из-вестным средством.
Во время работы устройства, как показано на фиг. 1, фильтрующие стержни 2 подаются на питающий барабан 3 и перемещаются к конвейеру 6, где принимаются совместно с пластиной 9. Так как пластина 9 стационарно расположена, а прижимная лента конвейера 6 перемещается, фильтрующие стержни 2 катятся между лентой конвейера 6 и пластиной 9 с определенной скоростью вращения. Когда стержни 2 катятся вниз между пластиной 9 и конвейером 6, они предварительно нагреваются посредством нагревателя 18. Первая продольная выемка 12 делается на фильтрующем стержне. 2 первой нагревательной лопаткой 11. Стержень 2 затем катится, последова-тельно соприкасается с другими нагревательными лопатками 11 на опреде-ленном расстоянии вдоль поверхности каждого фильтрующего стержня 2. Давление на ленту конвейера 6 вполне определенно так, что стержни 2 не проскальзывают, когда проходят между лентой конвейера 6 и нагреватель-ными элементами. После прохождения блока, выполняющего выемки, фильтрующие стержни 2 непрерывно катятся вниз на отводящий конвейер 17.
В устройстве на фиг. 2 в отличие от устройства, показанного на фиг.1, имеется дополнительная периферийная выемка 20. В этом устройстве филь-тровые стержни 2 катятся вниз менаду пластиной 9 и лентой конвейера 6 и множество периферийных выемок 20 об¬разуется посредством нагреватель-ных лопаток 21. Предварительное нагревание стержней 2 в этом устройстве необязательно, так как время удержания между стержнями и лопатками 21 больше, чем между лопатками 11 и стержнями 2. Тепло от лопаток 21 также действует как средство предварительного подогрева на стержни до того, как они придут в соприкосновение, с лопатками по производству продоль-ных выемок 12.
Предпочтительно, чтобы было регулирующее средство для поддержания определенного нагрева фильтрующих стержней 2. В примере, пока-занном на фиг.3, регуляторы температуры 27 и 28 используются и могут быть любыми известными. На фиг.1 позициями 29 и 30 обозначены регуля-тор температуры и электропроводка соответственно.
Устройство позволит повысить скорость выполнения выемок в фильтрующих стержнях, а следовательно производительность устройства в це-лом.
(56) Документы, цитированные в отчёте
1. Патент США №3804695, кл. 156-441, 1974.
2. Патент США № 414546, кл.131-94, 1979
2. Патент США № 414546, кл.131-94, 1979